wstęp
Głównym filarem filozofii Lean jest Kaizen – zasada ciągłego doskonalenia. Skoro tak to owo doskonalenie musi dotyczyć również metod pozyskiwania, dystrybucji i analizy informacji.
Jeśli jakakolwiek optymalizacja dotyczy czasu, np. skrócenia cyklu, skrócenia czasu przezbrojenia czy przygotowania maszyny to czas ten nigdy nie będzie stabilny. A w skrajnych przypadkach efekt zmiany może się niezauważalnie cofnąć.
Dlatego nie wystarczy jeden cykl weryfikacji jak to często ma miejsce. Tak zwana stabilność procesu musi być weryfikowana nieustannie. Dniem, nocą, za tydzień, za rok.
Efekt skali
Gdy sięgniemy do źródeł, materiałów szkoleniowych, podręczników to uważny obserwator wychwyci że na ogół treść odnosi się do jednej maszyny. Najczęściej linii.
Dla jednej czy nawet dla kilku linii wszystko jest proste. Postawmy tablice, pójdźmy na GEMBA, poprośmy aby ktoś spisał liczniki, policzył braki, sporządził notatki.
Problem zaczyna się gdy maszyn na jednej hali mamy np. 12 a jazda bez trzymanki gdy mamy ich np. 40. Albo 90.
A żeby było jeszcze trudniej to nie ma kilku osób przy jednej maszynie jak to kiedyś bywało. Operatorów jest kilku. Na całą halę.
Ikona

pokazuje ze 5 operatorów obsługuje 16 maszyn czyli mamy 3.2 maszyny na operatora.
Wiele rozwiązań, np. poproszenie operatorów aby np. spisywali stany liczników po prostu nie ma prawa się udać.
Analiza zapisów z 32 tablic przy porannym „obchodzie” staje sie sama w sobie fikcja...
Kto jest właścicielem informacji
Pojęcie właściciela w koncepcji Lean odnosi się do właściciela procesu odpowiedzialnego za przebieg i wyniki danego ciągu działań. Jako właściciela danych i wynikających z nich wskaźników KPI postrzega się kierownictwo produkcji, zespoły robocze i zarządzających firmą
Często pomija się najważniejszych graczy: operatorów maszyn i ich liderów z wyraźnym zaznaczeniem ze jako lidera rozumiemy osobę która jest na miejscu i popołudniu i w nocy.
A to oni jako pierwsi widzą problemy, mogą spróbować je rozwiązać i często jako jedyni mogą je zaraportować i/lub nadać kontekst zebranym danym. To przede wszystkim
dla nich Golem zbiera informacje
Tablice lean
To jest przykład klasycznej tablicy lean:
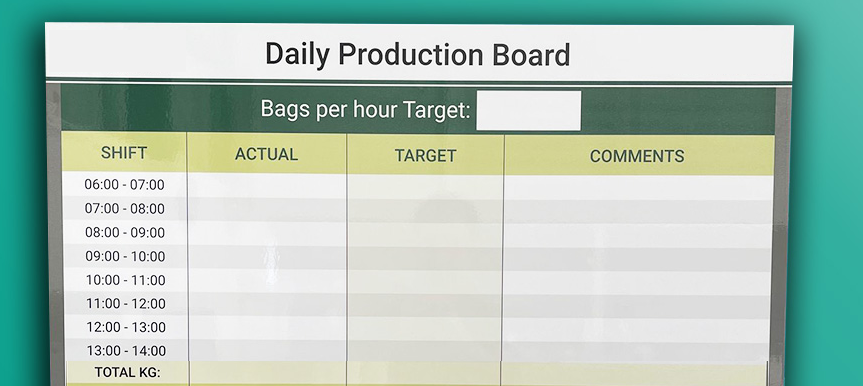
Na tej tablicy pracownik co godzinę wpisze ile przez tą godzinę wyprodukowano, ile powinno się wyprodukować i ewentualne uwagi dlaczego wyprodukować się nie udało.
Doskonałe narzędzie ale ma kilka wad:
- Ktoś co godzinę musi odczytać liczniki i je zapisać
- Musi mieć czas aby to zrobić. Szczególnie jak mamy 35 tablic
- Musimy mieć zaufanie do tego kogoś że nie zmyśla
- Na początku następnej zmiany musimy tablicę „skasować”
- Aby ją zobaczyć musimy do niej podejść
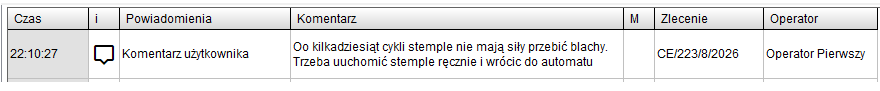
- O godzinie 22:10 też bo za chwilę zostanie wytarta
Kilka razy słyszałem pomysł aby po prostu na koniec zmiany zrobić zdjęcie tablicy, przepuścić przez OCR i wrzucić do arkusza. No cóż…. bez komentarza
To jest z kolei jedna z licznych aplikacji dostępnych w systemie uruchomiona na telewizorze.
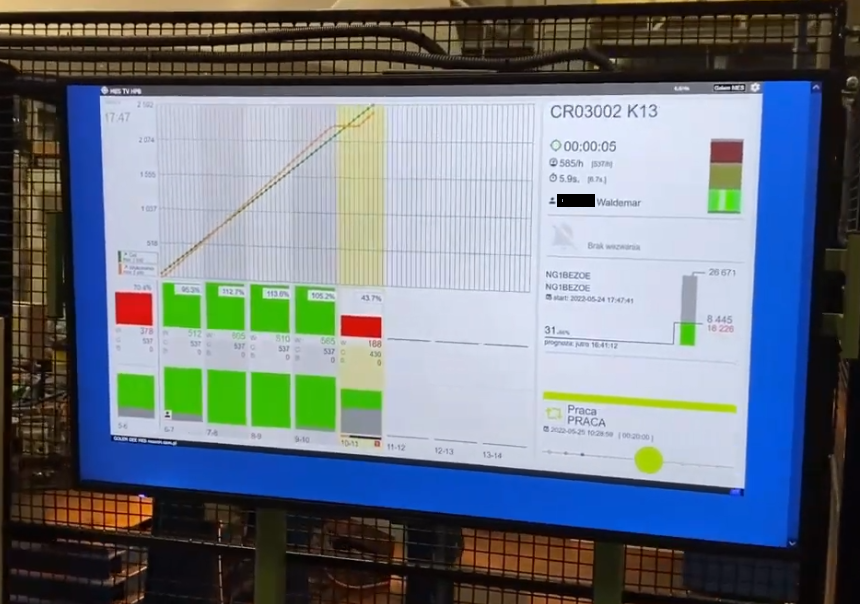
Aplikacja prezentuje dane zebrane przez system na podstawie obserwacji pracy maszyny, parametrów zlecenia i interakcji z operatorami. Może to być jedne telewizor na maszynę, jeden na kilka maszyn w gnieździe produkcyjnym albo monitor na całą halę produkcyjną. W końcu aplikacji prezentujących dane na dużych ekranach jest kilkanaście.
I tu dochodzimy do ciekawego pytania, po co operatorowi telewizor ( ewentualnie dane na panelach ) ??
Przecież dane są w systemie i zarządzający produkcją mogą sobie te dane w dowolnym kontekście i momencie odtworzyć. Dlaczego mamy adresować te informacje do operatora?
Wróćmy na chwile do klasycznej tablicy i spójrzmy na kolumnę komentarzy. I zadajmy sobie pytanie po co operator ma opisywać problemy. Jaki on ma interes w tym aby raportować problemy które czasami sam spowodował? Szczególnie po co miałby to robić w nocy jeśli nie ma nikogo z nadzoru?
I tu zaczyna się magia….
Operator widzi co się dzieje. Widzi wszystkie zakłócenia, widzi jak sumują się te małe. I wie że gdy rano szefostwo przyjdzie do pracy też to zobaczy.
I jest osobiście zainteresowany tym aby opisać problem w systemie komentarzy. A jako że komentarze są skorelowane z rzeczywistą pracą maszyny to bajkopisarstwo nie jest tak proste jak kiedyś.
W ten sposób dowiemy się o rzeczach o których nigdy byśmy się nie dowiedzieli. Jeśli przez mikro postoje produktywność spadnie o 10% możemy to łatwo przeoczyć. Ale jeśli rano choć przelotnie rzucimy okiem na powiadomienia to naprawdę trzeba mieć duzy talent żeby to przeoczyć
Za OEE muszą stać dane
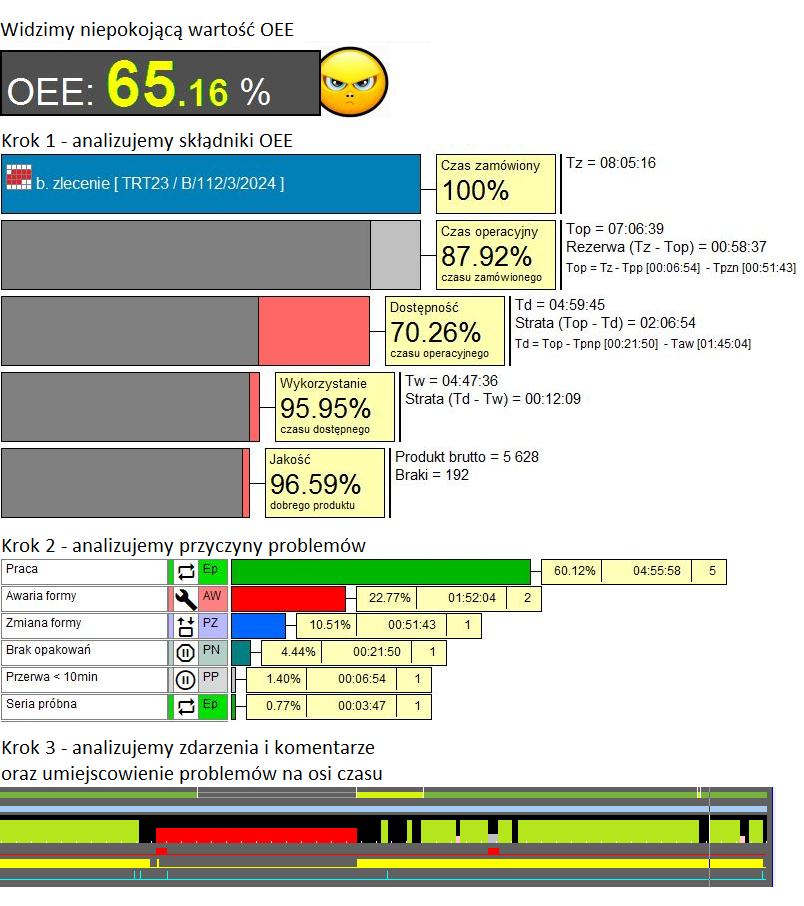
Wskaźnik OEE jest streszczeniem zbioru informacji, ich emanacją, wisienką na torcie.
Nie jest jednak informacją samą w sobie a jedynie wskaźnikiem który mówi – tu powinieneś skoncentrować swoje zainteresowanie
Od pewnego czasu mamy do czynienia z niepokojącym zjawiskiem. Wiele osób ze środowiska, często osób które kiedyś w ramach szkoleń same uczyły o OEE teraz nagminnie go podważają. Oczywiście unikając konkretów
Dlaczego?
Mo cóż. Dobrze wiedzą że OEE jest wskaźnikiem doskonałym, że od 40 lat nie wymyślono nic lepszego. Niestety wiedzą też jak tragiczne a czasami tragikomiczne są jego implementacje. O ile w ogóle są jakieś implementacje
W systemie Golem zawsze widząc wskaźnik masz możliwość cofnięcia się do danych które za nim stoją.
Visual Management na przykładzie awarii
Istnieje teoria że sam fakt wyraźnej widoczności problemu zmniejsza jego występowanie o 5%. Dlatego wiele maszyn ma świetlne kolumny sygnalizacyjne. Co jednak odróżnia takie lampy od wielu tablic?
Lampa ( tak jak telewizor z aplikacją Golema ) pokazuje to co jest TERAZ. Tablica często pokazuje historię. Dobrze jak historię ostatnich godzin, gorzej jak historię ubiegłego miesiąca.
Prześledzimy możliwości systemu na podstawie wydawało by się prozaicznej czynności jak zgłoszenie awarii.
Kiedy operator stwierdzi że nie jest w stanie uruchomić maszyny i musi poprosić o pomoc kolegów z utrzymania ruchu zmienia status na AWARIA i może ( choć nie musi ) aktywować wezwanie pomocy technicznej ANDON.
System tego nie wymaga ale zalecamy aby status AWARIA i wezwanie Andon aktywować jednocześnie i zaraz wyjaśnimy dla czego.
Już sam panel operatora jest elementem kontroli wizualnej na którym widzi on kiedy zmienił status i wygenerował wezwanie i ile upłynęło czasu.
I teraz o co chodzi z jednoczesną zmianą statusu i wygenerowania stanu Andon.
Zwróćmy uwagę na maszyny SMH1 i WL1. Obie są w stanie awarii. Ale tylko SMH1 ma aktywne wezwanie.
Możemy to interpretować w ten sposób
- Maszyna SMH1 ma awarię ale nikt z utrzymania ruchu jeszcze nie interweniował.
Gdy technik dotrze do tej maszyny to odwoła wezwanie.
- Maszyna WL1 nie ma aktywnego sygnału Andon co pozwala nam przypuszczać że już ktoś zajął się jej naprawą.
Zgłoszenie awarii może też zostać przesłane do programu CMMS Maszyna SMART.
No dobrze. Informacja o awarii widoczna jest na panelach, telewizorach, na wszystkich instancjach programu klienckiego. Ale po co? Przecież i tak operator musiał zadzwonić do mechanika. Ale nie mógł mu powiedzieć:
- przyjdź za godzinę bo idę na kawę
GEMBA WALKING
Zakłąd produkcyjny daleko od miasta. Dyrektor przyjezdża na GEMBA o 21:40.
O 22 fajrant ale maszyny jeszcze pracują.
No dobrzem, Żartowalem....
GEMBA Walking czyli w skrócie i uproszczeniu: idź na produkcję i sam zobacz.
Czyli dobry menadżer powinien chodzić do miejsc pracy i obserwować procesy z bliska.
Jednak technika ta ma kilka ograniczeń.
Problem nr 1 – zaginanie rzeczywistości
Zgodnie z zasadą nieoznaczoności Heisenberga obserwator ma bezpośredni wpływ na obserwowany proces. Mówiąc po naszemu – jak pójdę na halę i będę się przyglądał to praca będzie odbywać się na pełnych obrotach dla tego że … wszyscy mnie widzą.
System Golem daje możliwość ciągłego
dyskretnego nadzoru nad produkcją. W każdej chwili możemy „rzucić okiem” na stan obecny orz na wydarzenia z ostatnich godzin a potem pójść na halę i dopytać o szczegóły co ma dwie zalety:
- Możemy na bieżąco analizować proces i wyłapywać jego zakłócenia
- Pracownicy wiedzą że możemy na bieżąco analizować proces i wyłapywać jego zakłócenia
A gdy pójdziemy na halę z konkretnymi pytaniami to przy okazji możemy dopytać o szereg innych problemów których w systemie nie znajdziemy.
Problem nr 2 – W nocy budzą się demony
Zawsze występują różnice w wielkości wolumenów ale też w produktywności pomiędzy 1,2 i 3 zmianą roboczą.
W Golemie poza raportami mamy mikro raporty dla bieżącej i dla 3 zmian w tył i co pozwala szybko zobaczyć różnice miedzy nimi.
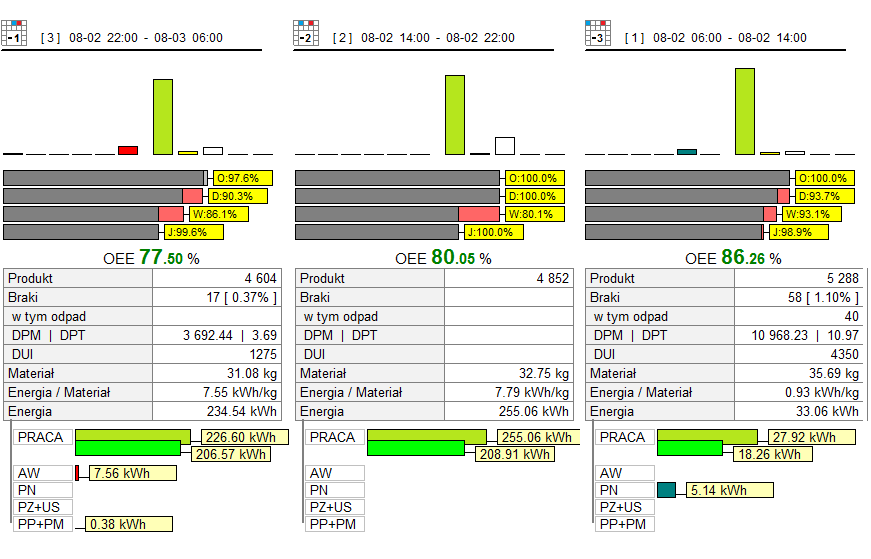
Niestety GEMBA w nocy nie jest zbyt często praktykowana. Słyszałem takie podejście że szef podczas GEMBA dowie się o od operatorów o problemach jakie mieli na innych zmianach co jest po prostu kompletną bzdurą zważywszy że nikt nie pamięta co jadł przedwczoraj na śniadanie.
Problem nr 3 – Po co my tam w ogóle idziemy
Po co właściwie mamy iść na halę na której jest wiele maszyn i nie ma za dużo ludzi którym można by zawracać głowę?
No żeby się czegoś dowiedzieć, o coś zapytać? Ale właściwie o co? Najlepiej pójść z konkretnymi pytaniami i jak to mówią wojskowi, ze świadomością sytuacyjną.
Przełożony który przyjdzie z pytaniem
- a dlaczego ta maszyna dziś rano miała tak niską wydajność a ta obok nie pracowała przez 40 minut?
zyska respekt. Pracownicy będą wiedzieli że nie przyszedł tu dla zabawy i że być może warto poruszyć inne bieżące tematy i bolączki.
Rozmowa z gościem który przyszedł sobie pogadać będzie wyglądać mniej więcej tak:
- i jak tam, jak tam?
- oj dobrze, bardzo dobrze.
Pamiętajmy że w naszej kulturze obowiązuje zasada w myśl której nie wolno raportować problemów z pominięciem drogi służbowej.
Dlatego tak ważny w tym kontekście jest dostęp do danych z systemu, szczególnie do komentarzy operatorów bo nigdy nie wiadomo nigdy nie wiadomo kto i kiedy je czyta.
Kilka zjawisk na osi czasu
Podstawowym narzędziem do wirtualnych wypraw jest oś czasu z ostatnich 72 godzin. Dlaczego pokazuje 72 godziny? Aby w poniedziałek można było zobaczyć co się działo w sobotę gdy nas mogło nie być. A dlaczego nie więcej? Bo nikt nie pamięta co siedziało więcej niż trzy doby temu.
Idź i dopytaj
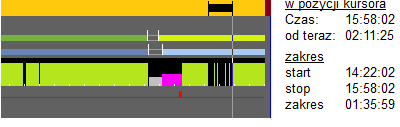
Analizując wykres czasu widzimy że około 2 godzin temu, pomiędzy 14:20 a 15:58, czyli przez ponad 1,5 godziny
maszyna miała przerwę w pracy. Nie była to pełna przerwa bo widać próby podjęcia pracy ale też nie zmieniono statusu na inny, np. na awarię.
Ponieważ minęły dopiero dwie godziny to możemy przejść się na halę i spróbować się dowiedzieć od pracowników co było powodem tego przestoju.
Przejść się teraz. Nie jutro czy pojutrze tylko TERAZ. Jutro nikt już nie będzie pamiętać co się wydarzyło a godzina czasu nieoznaczonego po prostu powiększy nam sumę strat.
Pracujecie? Pracujemy, pracujemy
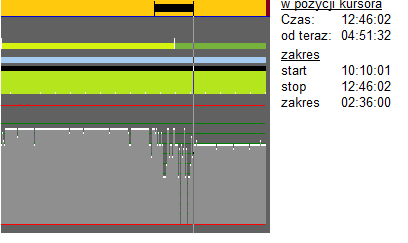
Jeśli spojrzymy na wykres, na pasek to serce się raduje – maszyna pracuje bez żadnych przerw od ponad 18 godzin.
Jeśli jednak rozwiniemy wykres wydajności to się okazuje że tak kolorowo to nie jest.
Do 10:10 maszyna pracowała w miarę płynnie z zakładaną wydajnością.
Ale potem coś się stało. Pomiędzy 10:10 a 12:40 widać wyraźne zakłócenia w pracy maszyny skutkujące znacznymi spadkami wydajności a od godziny 12:46 maszyna pracuje płynnie ale z dużo niższą wydajnością niż poprzednio przy czym nic na wykresie nie sugeruje aby dokonano zmiany produktu.
Ile naprawdę trwałą awaria?
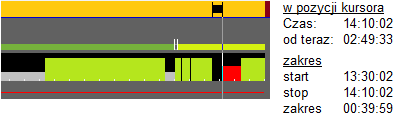
Niecałe 2 godziny temu, o 14:10 była awaria (zmieniono status) która trwała około 70 minut.
Ale… Awarię poprzedza ok 40 minut „nie pracy”.
Co to może oznaczać? Może oznaczać że maszyna zatrzymała się około 13:30 i do 14:10 nikt tego nie zauważył. Technik utrzymania ruchu został wezwany zapewne dopiero po godzinie 14:10. Z punktu widzenia utrzymania ruchu awaria trwała
70 minut ale maszyna była zepsuta ponad 110 minut.
Dlatego Golem jest silnym narzędziem dla UR ponieważ można dość precyzyjnie określić jaka część awaryjnego postoju maszyny obniża nam jej dostępność co jest w gestii inżynierów i techników a jaka część zaniża wykorzystanie co jest w gestii szefostwa produkcji.
A kiedy już sobie wyjaśnimy co jest czyje to to jest szansa aby płynnie przejść ze spychologii na współpracę.
Stabilność procesu
Jednym z kluczowych słów w LEAN jest proces. Mówimy o mapowaniu procesów, o optymalizacji procesów itp.
Jednak dużo mniej mówimy o ich stabilności.
Często postrzega się optymalizację jako „przyspieszenie” procesu, np. maszyna pracuje z wydajnością 470 szt/h a my swoimi działaniami podnosimy tę wydajność . Niestety metodami organizacyjnymi możemy zyskać kilka procent, większa poprawa wymaga rozwiązań technicznych, np. dodania robotów.
Tymczasem Kaizen to przede wszystkim
stabilizacja procesu. Sprawienie aby maszyna zawsze pracowała określoną w technologii wydajnością a nie dziś tak a jutro inaczej np. z powodu mikro postojów.
Ale nic nie zrobimy z zakłóceniami jeśli nie będziemy potrafili ich nieustannie mierzyć.
Przezbrajanie – przykład niestabilnego procesu
Stworzono procedurę SMED. Skrócono czas przezbrajania poprzez różne rozwiązania techniczne i organizacyjne.
Zmierzono czas przed zmianami: 240 minut. Zmierzono czas po zmianach: 110minut. Sukces.
A zmierzono czas w nocy? A po kilku dniach? Ile pomiarów wykonano aby potwierdzić skuteczność nowej procedury?
Kilka testów w idealnych warunkach gdy praca odbywa się pod presją osoby ze stoperem nie pokazują rzeczywistości.
Testy te mają pokazać to co chcemy zobaczyć a nie to co jest. Aby poznać rzeczywistość musimy zmierzyć każde z przezbrojeń.
A tak przy okazji. Cała literatura Lean skrupulatnie pomija najważniejszy element optymalizacji przezbrojeń.
Planowanie zasobów ludzkich.
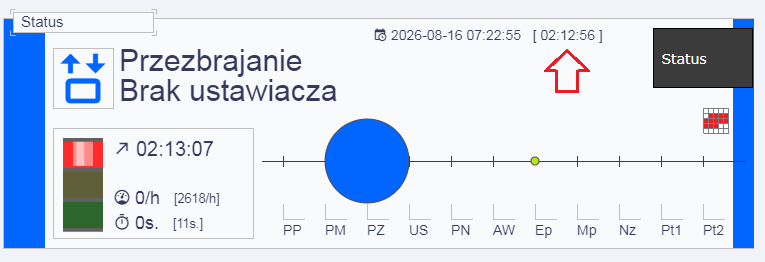
Co z tego że nasi ustawiaczy są szybcy jak ci z pit-stopu z formuły pierwszej skoro wg harmonogramu muszą przezbroić jednocześnie 3 maszyny.
Ciekawostka
Za ojca SMED uważa się Shigeo Shingo z Toyoty który przyspieszył przezbrojenie prasy hydraulicznej z 240 do 3 minut o czym miłośnicy Lean lubią opowiadać. Jednak dziwnym trafem zapominają powiedzieć że pan Shingo stworzył cały system transportu i agregaty do podgrzewania wykrojników przed ich instalacją co musiało kosztować olbrzymie pieniądze.
Czy przezbrojenie jest stratą
Co mamy zrobić gdy nie mamy warsztatu aby monitorować każde przezbrojenie? To proste.
Uznajmy że każde przezbrojenie w całości jest stratą
Zużyjmy siły i środki aby skrócić przezbrojenie z 240 do 110 minut a potem powiedzmy wszystkim że te 110 minut to nadal strata. Upierajmy się ze SMED to przezbrojenie w 1 minutę choć nie ma żadnych możliwości aby takiego cudu dokonać.
W systemie Golem możemy ustalić że całość przezbrajania i ustawiania jest stratą ale możemy też doprosić do stołu logikę i zgodnie z tą logiką uznać że przezbrojenie jest stratą ale tylko gdy będzie trwało
dłużej niż ustalone 110minut.
W zleceniu ( albo na stale w konfiguracji maszyny ) określamy normatywny czas przezbrojenia / ustawiania.
Przez pierwsze 110 minut ( podczas realizacji zlecenia produkcyjnego ) system będzie liczył czas Tpzn które z punktu widzenia OEE nie jest stratą ( obciąża czas operacyjny ) a dopiero nadwyżkę przypisze do czasu Tpzpn który pomniejsza czas dostępności.
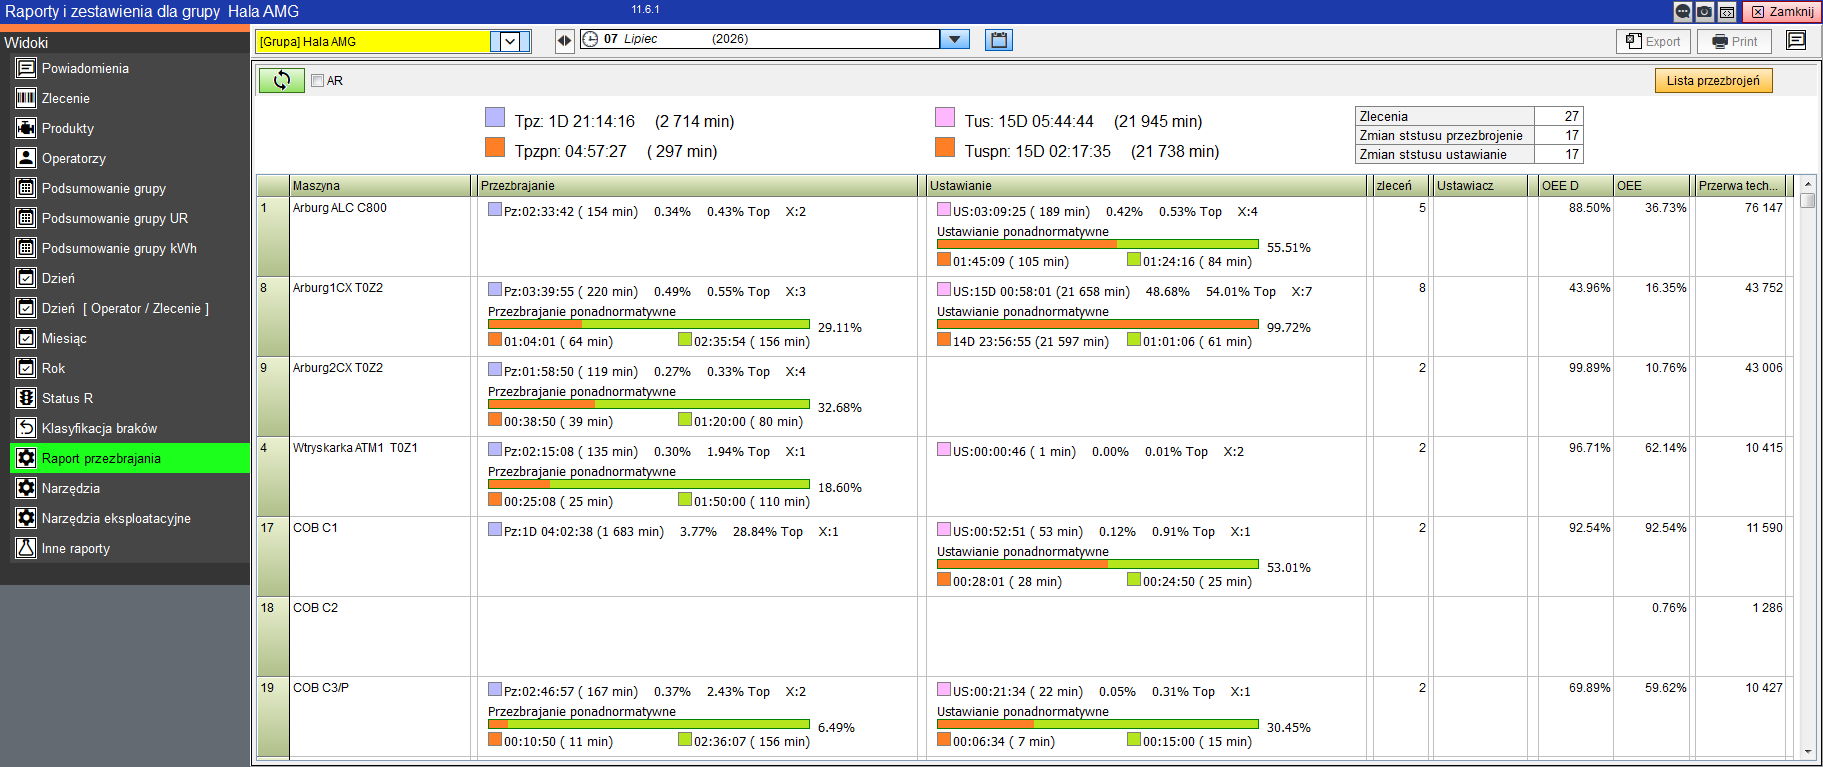
W wyniku takiego podejścia mamy kontrolę nad powtarzalnością czasu przezbrojenia i stratom z ich przedłużenia ponad normę np. z powodu niedoskonałości planowania. Bo co z tego jak zespół ustawiaczy przezbroi maszynę w 110 minut skoro w kolejce są jeszcze dwie a ta trzecia poczeka 200-300 minut.
Wyjaśnijmy w tym momencie podział na przezbrajanie i ustawianie. Pierwszy Golem miał tylko status przezbrajanie. Szybko jednak zauważyliśmy że czasami zmiana produktu to zmiana narzędzia czyli dewastacja całej maszyny a czasami tylko zmiana koloru.
Maszyna wymaga też szeregu czynności takich jak rozgrzewanie, korekty, czyszczenie w trakcie zlecenia itp.
Ustalając dla zlecenia optymalny czas ustawiania możemy ustalić pewien poziom odniesienia dla tych czynności.
Walizka Lean
Na koniec o trochę nietypowym zastosowaniu bardzo uproszczonej wersji zwanej Golem Mini RPM
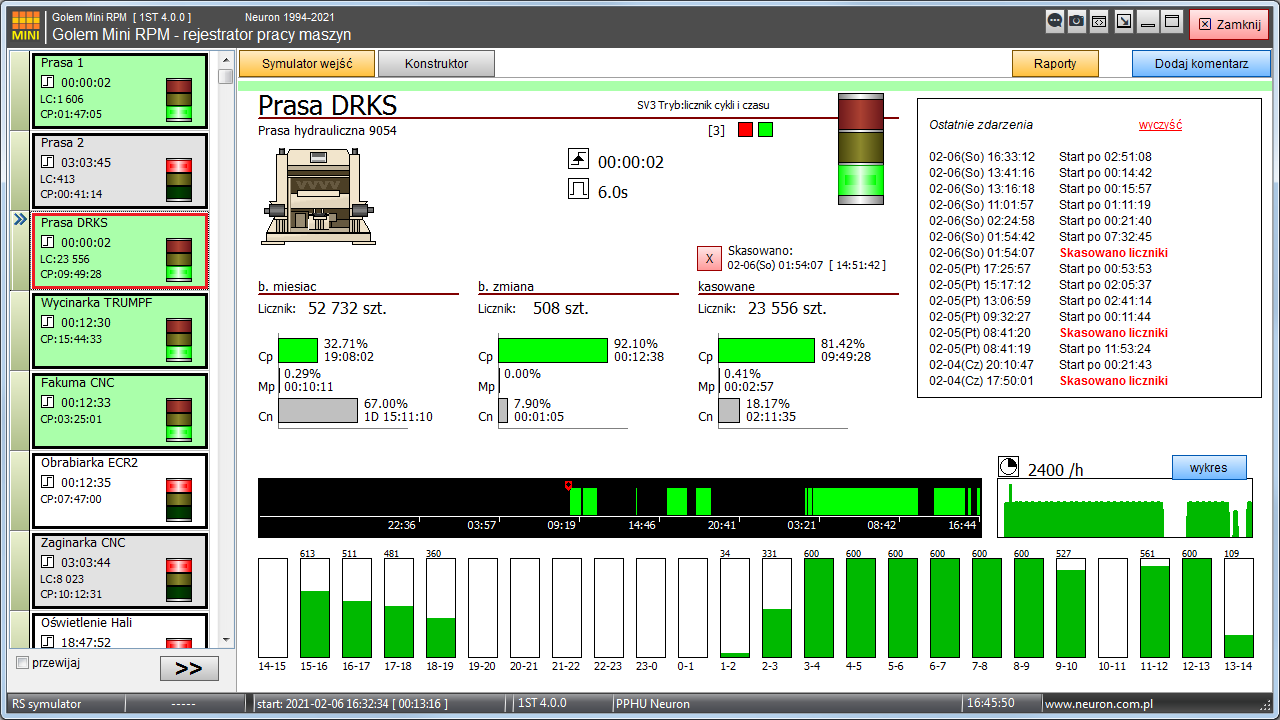
Jedną z technik LEAN są badania migawkowe. Najczęściej sprowadzają się do odpowiedniego ustawienia kamery i nagrywanie pracy stanowiska. Następnie nagrania są analizowane, często z zastosowaniem całkiem sprytnych narzędzi/
Możemy te badania zastąpić lub poszerzyć podłączając tymczasowo walizkę która będzie rejestrować pracę maszyny.
Bierzemy jakiegoś laptopa, koncentrator GKN16In, konwerter USB/RS, zasilacz 24V i 2-3 czujniki zbliżeniowe / fotokomórki aby wykryć cykl maszyny.
Wszystko to możemy sobie zamknąć w jakiejś walizce – stąd nazwa.
2-3 dni pracy takiego mikro systemu potrafią przynieść zaskakujące efekty, tym bardziej że nikt na poziomie operacyjnym nie musi o takiej instalacji wiedzieć.
Golem a CCTV
Skoro już wspomniano o telewizji przemysłowej to warto wspomnieć o synergii Golema z telewizją przemysłową.
Telewizja CCTV ma tę cechę że ciężko cokolwiek wypatrzyć jeśli nie wiemy czego szukamy. A nawet jak wiemy „co” ale nie jesteśmy pewni „kiedy” to i tak jest to zajęcie czasochłonne.
Kiedy w systemie widzimy jakieś anomalie w pracy maszyn to widzimy też ich umiejscowienie w czasie.
Mając informacje np. o niestabilnej pracy pomiędzy 2:35 a 3:10 bez problemu odszukamy nagrania z kamer które „widzą” tę maszynę.
 AI Context (Golem OEE MES)